BİZİ TAKİP EDİN:

Haberler

İnce Duvarlı Ambalaj Kalıp Teknolojisi: Yüksek Hızlı, Stabil ve Hassas Kalıplama İçin Zorluklar ve Çözümler

2026-04-30 0 bana mesaj bırak

giriiş

       İnce duvarlı ambalajlar (yoğurt kaplarını, margarin kutularını, şarküteri kaplarını ve ince duvarlı kapakları düşünün) enjeksiyon kalıplama endüstrisinin en zorlu segmentlerinden birini temsil ediyor. Parça duvar kalınlıkları tipik olarak 0,25 mm ila 1,0 mm arasında değişir ve akış uzunluğu-kalınlık oranları genellikle 200:1'i aşar. Döngü süreleri saniyelerle (genellikle 3-8 saniye) ölçülür ve yıllık üretim hacimleri sıklıkla kalıp başına 10 milyon parçayı aşar.

        Yüksek kavitasyonlu ambalaj kalıplarında uzmanlaşmış deneyimli bir kalıp teknisyeni olarak, ince duvarlı kalıplamada küçük tasarım kusurlarının ne kadar felakete dönüşebileceğini gördüm. %5'lik bir kapı dengesizliği, bazı boşlukların aşırı dolu olduğu, bazılarının ise kısa olduğu anlamına gelebilir. 5°C'lik bir soğutma farkı, saatte 1.000 parçayla parçaları kullanılamaz hale getiren çarpıklığa neden olabilir.

        Bu sanatcle, yüksek performanslı ince duvarlı ambalaj kalıplarının tasarlanması ve üretilmesinin temel teknik yönlerine odaklanmaktadır. İster ince duvarlı kaplar, kapaklar veya bardaklar kalıplıyor olun, bu ilkeleri anlamak size yardımcı olacaktır.daha hızlı döngüler, daha iyi parça kalitesi ve daha uzun kalıp ömrü elde edersiniz.

1. İnce Duvar Kalıpları İçin Malzeme Seçimi

       İnce duvarlı kalıplama, kalıpları aşırı koşullara maruz bırakır: çok yüksek enjeksiyon basınçları (2.000 bar'a kadar), hızlı ısıtma ve soğutma döngüleri ve yüksek hızlı eriyik akışı.

       Önerilen kalıp çelikleri:

Steel Sınıfı
Sertlik
Anahtar Özellikler
Tipik Uygulama
H13 / 1.2344 / SKD61
48–52 HRC
Yüksek tokluk, giyi termal yorulma direnci
Maça ve boşluk plakaları, genel ince duvarlı kalıplar
Paslanmaz 1.2316 / S136
48–52 HRC
Gıdayla temas eden uygulamalar için korozyon direnci
Asidik veya ıslak ürünler için ambalajlama
DC53
58–62 HRC
Yüksek oranda doldurulmuş malzemeler için üstün aşınma direnci
>%30 dolgulu PP işleyen yüksek kavitasyonlu kalıplar

       Önemli husus: Son derece yüksek kavitasyon için (örn. 64 veya 96 boşluk), plaka sapması olmadan enjeksiyon basıncına dayanabilmesi için kalıp tabanının kendisi yüksek mukavemetli çelikten (örn. P20 önceden sertleştirilmiş veya 1.2738) yapılmalıdır.


2. Sıcak Yolluk Sistemi Tasarımı

       Sıcak yolluk, herhangi bir ince duvarlı ambalaj kalıbının kalbidir. Mükemmel denge, minimum basınç düşüşü ve hassas sıcaklık kontrolü ile her boşluğa aynı anda eriyik iletmelidir.

       Kritik tasarım öğeleri:

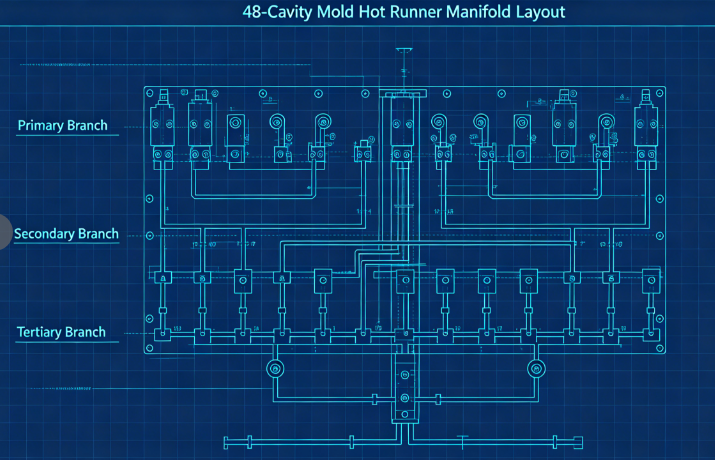
        a) Dengeli akış kanalları: Çok boşluklu kalıplar için (tipik olarak 32, 48, 64 veya 96 boşluk), doğal dengeleme esastır. Bu, her boşluğun tam olarak aynı akış uzunluğuna sahip olduğu anlamına gelir. Tipik bir düzende, tümü aynı boyutlara göre işlenmiş bir birincil manifold, ikincil manifoldlar ve üçüncül dallar kullanılır.

        b) Kapı tipi ve konumu: İnce duvarlı konteynerler için en yaygın kapı türleri şunlardır: Kenar kapakları (düz yan duvarlı parçalar için) Valf kapakları (diyaframlar veya tabana doğrudan geçiş için) Denizaltı kapıları (kapı izi olmadan temiz bölümlendirme için) Kapının boyutu doğru olmalıdır - çok küçük ve kesme ısınması bozulmaya neden olur; çok büyük ve kapı kalıntıları kabul edilemez hale geliyor. İnce duvarlı kaplar için tipik kapı boyutlarının çapı 0,8 mm ile 1,5 mm arasında değişir.

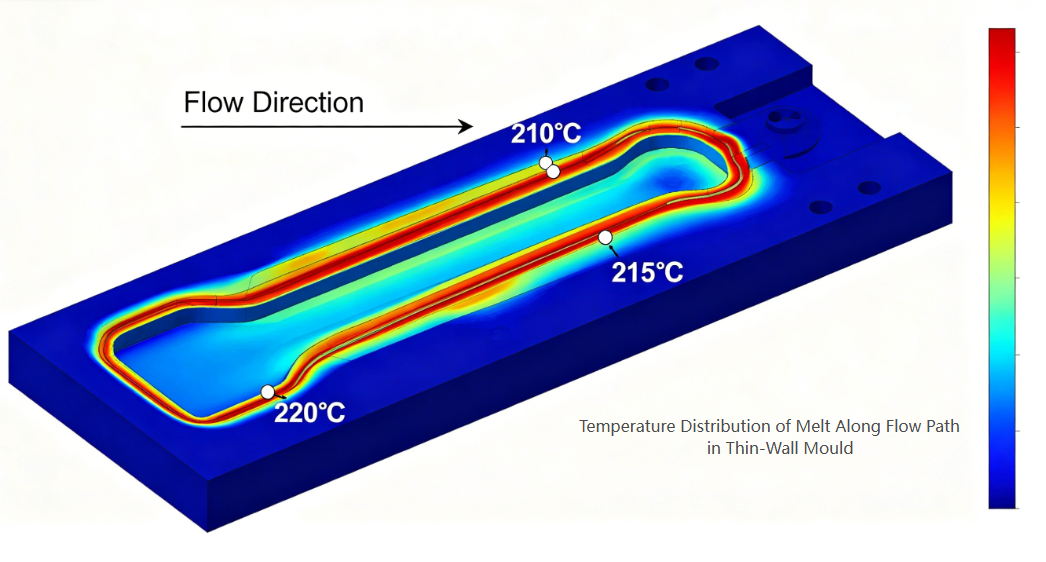
        c) Termal denge: Her nozulun bağımsız sıcaklık kontrolü olmalıdır. Sıcak noktaları veya soğuk darbeleri önlemek için manifold kanalları eşit şekilde ısıtılmalıdır (çift bölgeli veya üç bölgeli ısıtıcılar kullanılarak).

3. Boşluk ve Çekirdek Tasarımı

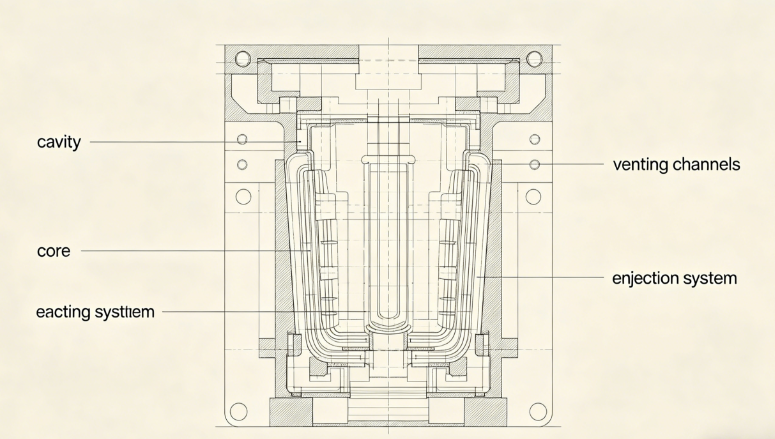
       İnce duvarlı parçalar, tutarlı duvar kalınlığı elde etmek için son derece hassas boşluk ve çekirdek boyutları gerektirir.

       Önemli hususlar:

        a) Duvar kalınlığı dağılımı: ±0,02 mm dahilinde eşit duvar kalınlığını koruyun. Kalınlık değişimleri diferansiyel soğuma ve çarpıklık yaratır. Çeliği kesmeden önce tasarımı optimize etmek için kalıp akışı analizini kullanın.

        b) Havalandırma: İnce duvarlı kalıplamada yüksek hızlı enjeksiyon kullanılır (genellikle 200–500 mm/s). Boşlukta sıkışan havanın anında dışarı çıkması gerekir. Önerilen havalandırma derinlikleri: PP için 0,02–0,03 mm PS veya PET için 0,01–0,02 mm

Havalandırma delikleri doldurulacak son noktaya, ayırma hattı boyunca ve itici pimlerin etrafına yerleştirilmelidir. c) Taslak açıları: İnce duvarlı parçalar için, yan başına minimum 1°'lik taslak önerilir (daha derin kaplar için 1,5–2°). Yetersiz çekiş, çizilmeye, vakum kilitlenmesine ve fırlatma sorunlarına yol açar.

        d) Yüzey cilası: Şeffaf veya parlak parçalar için boşluklu yüzeyler, SPI A-1 (ayna) cila gerektirir; opak süt ürünleri kapları için SPI B-1 (600 kum) yeterlidir.

4. Soğutma Sistemi Tasarımı

        Soğutma, ince duvarlı kalıplamada çevrim süresine hakimdir; genellikle toplam çevrimin %60-80'ini oluşturur. Verimli soğutma, yüksek üretkenliğin anahtarıdır.

       Tasarım ilkeleri:

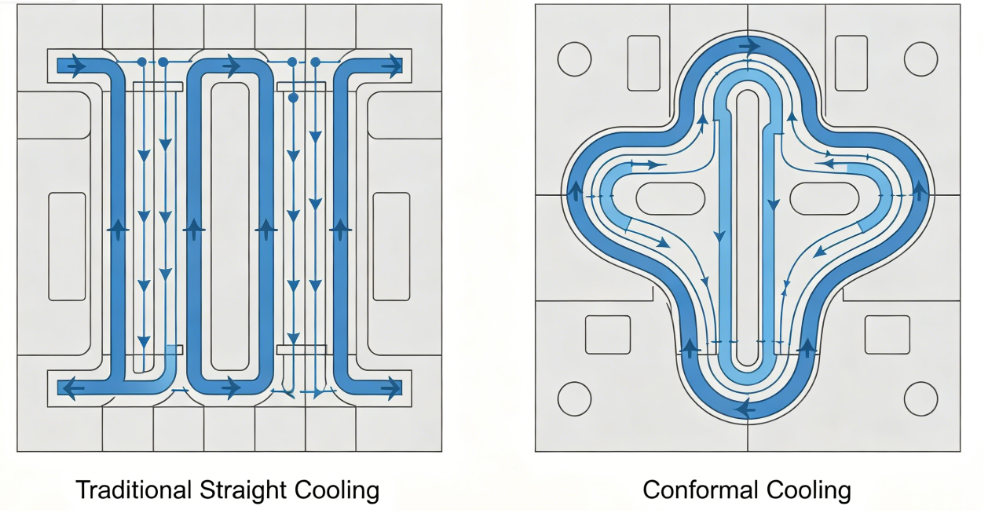
        a) Uyumlu soğutma: Geleneksel düz delinmiş soğutma kanalları genellikle boşluk yüzeyinden çok uzaktadır. Parçanın konturunu takip eden uyumlu soğutma kanalları, soğutma süresini %30-50 oranında azaltabilir. Genellikle kavisli kanallara sahip kesici uçların 3D baskı veya CNC işlemesi kullanılarak oluşturulurlar.

        b) Soğutma kanalı parametreleri:

  • Çap: 8–12 mm
  • Kavite yüzeyinden uzaklık: Kanal çapının 1,5–2,0 katı
  • Kanallar arasındaki boşluk: Kanal çapının 3–4 katı
  • Soğutma sıvısı akışı: türbülanslı akış (Reynolds sayısı >5.000)

        c) Yüksek verimli soğutma: Alanın sınırlı olduğu durumlarda çekirdekte fıskiyeler veya saptırma plakaları kullanın. Uzun çekirdekler için spiral soğutma parçaları veya ısı boruları takın.

        d) Soğutma devresi ayrımı: Boşluk ve göbek plakaları için bağımsız devreler, parça ayrılmasını optimize etmek ve çarpılmayı en aza indirmek için farklı akış hızlarına ve sıcaklıklara olanak tanır.

5. Fırlatma Sistemi

       İnce duvarlı parçaların sertliği düşüktür ve çıkarma sırasında kolayca deforme olabilir. Fırlatma sistemi yumuşak ancak güvenilir olmalıdır.

       Tasarım önerileri:

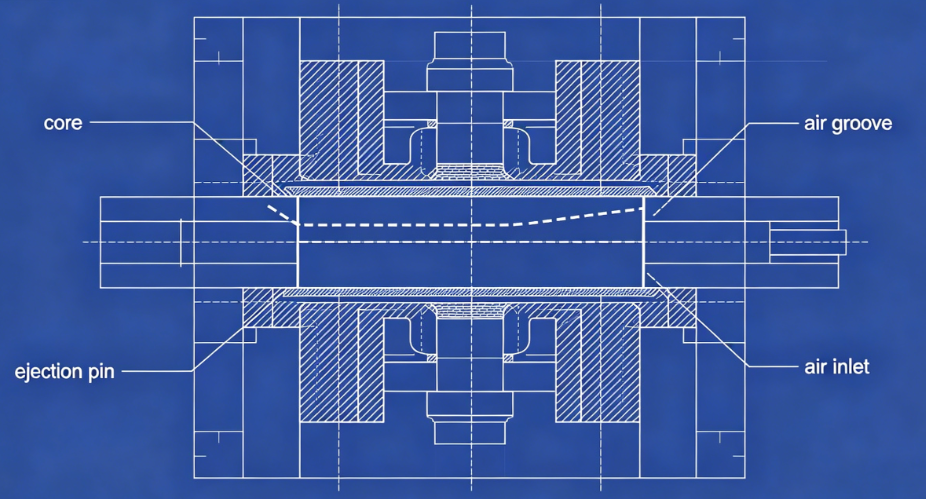
       a) Hava püskürtme: Birçok ince duvarlı kap (özellikle bardaklar) için hava destekli püskürtme idealdir. Mikro oluklar veya gözenekli ekler aracılığıyla çekirdek ile parça arasına basınçlı hava (2-4 bar) verilir ve parça çekirdekten ayrılır.

       b) Sıyırma plakası: Alttan kesikli veya derin yan duvarlı parçalar için, mekanik bir sıyırma plakası tüm parça çevresi boyunca eşit çıkarma kuvveti sağlar.

       c) İtici pimler: Pimlerin kaçınılmaz olduğu durumlarda, kirişlere veya gizli yüzeylere yerleştirilen çok sayıda küçük çaplı pim (2-3 mm) kullanın. Görünür izler bırakan büyük iğnelerden kaçının.

       d) Zamanlama: Deformasyonu önlemek için çıkarma işlemi ancak parça yeterince soğuduktan sonra başlamalıdır. Kalıp açıldıktan sonra kısa bir soğuma gecikmesi kullanın.

6. İşleme Konuları

       En iyi kalıp bile uygun proses ayarları olmadan iyi parçalar üretemez. İnce duvar kalıplama için temel parametreler:

Parametre
Tipik Aralık
Notlar
Enjeksiyon hızı
200–500 mm/sn
Yüksek hız, donmadan önce ince kesitleri doldurur
Enjeksiyon basıncı
1.200–2.000 bar
Akış direncinin üstesinden gelmek için gereklidir
Erime sıcaklığı
190–240°C (PP), 230–280°C (PS)
Viskozite için optimize edin
Kalıp sıcaklığı
10–25°C (soğuk yolluk) veya 30–60°C (sıcak yolluk)
Dengeli soğutma
Geri basınç
5–15 bar
Plastikleşme tutarlılığı için
        Önemli: İnce duvarlı kalıplama sıklıkla yüksek kesme hızları kullanır ve bu da önemli düzeyde kesme ısınmasına neden olur. Kapıdaki gerçek erime sıcaklığı, namlunun ayarlanan sıcaklığından 20–40°C daha yüksek olabilir. Kalıp malzemelerini ve kapı tasarımını seçerken bunu hesaba katın.


7. Yaygın Kusurlar ve Azaltma

Kusur
Küfle İlgili Neden
Çözüm
Kısa çekimler
Yetersiz havalandırma veya küçük boyutlu kapılar
Akış uç noktalarına havalandırma delikleri ekleyin; kapıları büyüt
Çarpıklık
Düzensiz soğutma veya dengesiz doldurma
Soğutma homojenliğini geliştirin; denge koşucuları
Lavabo işaretleri
Kötü kapı konumu veya yetersiz paketleme
Kapıyı kalın bölüme yerleştirin; paketleme süresi ekle
Kapı kalıntısı çok yüksek
Kapı tasarımı uygunsuz
Valf kapısına veya denizaltı kapısına geçiş yapın
Çekirdeğe yapışmak
Yetersiz çekiş veya hava tahliye arızası
Taslağı artırın; temiz hava olukları
Yanık izleri
Yetersiz havalandırma
Havalandırma deliklerini malzeme sınırları dahilinde derinleştirin

Örnek Olay: 48 Gözlü Yoğurt Kabı Kalıbı

        Challenge: Bir müşteri, 150 ml'lik yoğurt kapları için 48 gözlü bir kalıba ihtiyaç duydu (PP, 0,45 mm duvar kalınlığı, 4 saniyelik döngü, yıllık)20 milyon parça talep edilir).

        Alınan aksiyonlar:

  • Yaklaşık olarak H13 (1.2344) ESR kullanıldıtermal yorulma direnci için boşluklar ve çekirdekler.
  • Valf geçitlerine sahip, tam dengeli 48 boşluklu bir sıcak yolluk tasarlandı.
  • Hem boşluk hem de çekirdek plakalarda (ek olarak üretilmiş ekler) uygulanan konformal soğutma kanalları.
  • Çekirdeklere 0,02 mm hava oluklarına sahip hava püskürtme sistemi eklendi.
  • Kapı konumlarını ve havalandırmayı optimize etmek için kalıp akışı analizi kullanıldı.

        Sonuçlar:

  • Atutarlı bir dolum elde edildi (±Boşluklar arasında %2 ağırlık değişimi)
  • Soğutma süresi 2,8 saniyeden 1,6 saniyeye düşürüldü (toplam döngü)3,9s)
  • Kusur oranı <%0,3
  • Kalıp 30 milyondan fazla parça ürettibüyük bir bakım yok
Çözüm

       İnce duvarlı ambalaj kalıbı teknolojisi, enjeksiyon kalıp mühendisliğinin zirvesini temsil eder. Yüksek kavitasyon, saniyeden kısa döngüler ve sıfır hatalı üretim talepleri, kalıp tasarımının her yönünün sınırlarını zorluyor. Başarılı ince duvarlı kalıplar şunları gerektirir:

Boşluk/çekirdek işlemede hassasiyet (±0,01 mm)

Bsıcak yolluk akış kanallarında denge

Konformal soğutmada verimlilik

Fırlatma sistemlerinde güvenilirlik

Malzeme davranışı ve süreç dinamiğinin anlaşılması

       Fveya gelişmiş tasarım araçlarına ve hassas üretime yatırım yapmak isteyen kalıp üreticileri için ince duvarlı ambalaj sektörü, hem teknik zorluklar hem de ticari büyüme açısından muazzam fırsatlar sunuyor.

Alakalı haberler
bana mesaj bırak
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
ReddetmekKabul etmek