giriiş
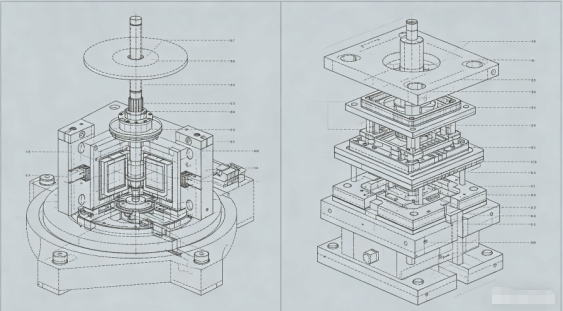
Şişe kapakları dünyanın en yüksek hacimli plastik ürünleri arasında yer alıyor. Tek bir içecek veya su markası günde milyonlarca kapak tüketebilir. Bu talebi karşılamak için kalıp ve proses teknolojileri, kalıp başına 48, 64 ve hatta 96 boşluklu, 4 saniyeden kısa döngülerde kapaklar üretecek şekilde gelişti. Bu alanda iki baskın teknoloji rekabet ediyor: sıkıştırmalı kalıplama ve enjeksiyonlu kalıplama. Her birinin kendine has güçlü yönleri vardır ve bunları anlamak, kapatma endüstrisine hizmet eden herhangi bir kalıp üreticisi veya kalıpçı için kritik öneme sahiptir.
Yüksek kavitasyonlu paketleme kalıplarında onlarca yıllık tecrübeye sahip bir kalıp teknisyeni olarak, size her iki yöntemin teknik nüansları boyunca yol göstereceğim ve ardından yüksek hızlı, yüksek boşluklu kapak üretimini mümkün kılan enjeksiyon kalıplama teknolojilerine (sıcak yolluk valf kapısı kontrolü, yüksek hızlı çıkarma ve soğutma optimizasyonu) odaklanacağım ve gerçek dünyadan 48 boşluklu kapak kalıbı örnek olay incelemesiyle sonlandıracağım.
1. Kapaklar için Sıkıştırmalı Kalıplama ve Enjeksiyonlu Kalıplama
Sıkıştırma Kalıplama Süreci:
Önceden tartılmış erimiş plastik hamuru (genellikle PP veya HDPE) açık bir kalıp boşluğuna bırakılır. Kalıp kapanarak malzemeyi kapağın şekline sıkıştırır. Kısa bir soğuma süresinden sonra kapak çıkarılır. Bu süreç sürekli ve döngüseldir: bir atlıkarınca üzerindeki birden fazla kalıp sırayla açılır ve kapanır.
Enjeksiyon Kalıplama Süreci:
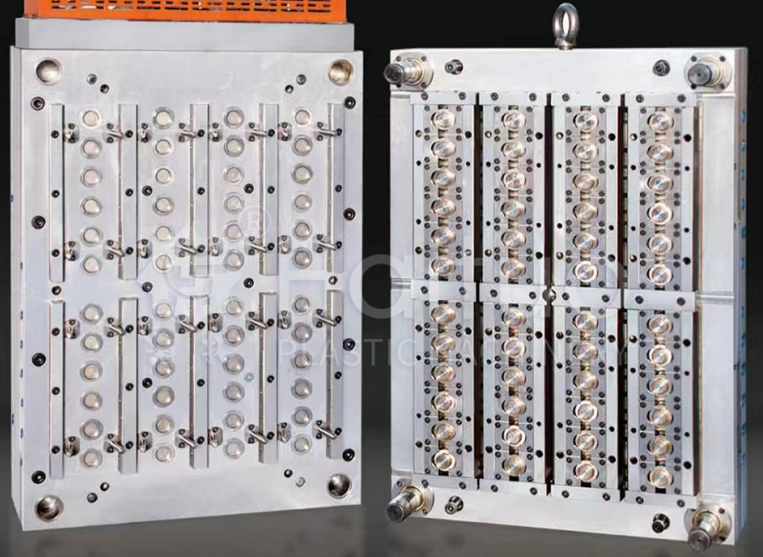
Erimiş plastik, yüksek basınç altında kapalı bir kalıp boşluğuna enjekte edilir.sıcak yolluk sistemi yeterli. Paketleme ve soğuma sonrasında kalıp açılır ve kapaklar çıkarılır. Kalıpta 32, 48, 64 veya daha fazla boşluk bulunabilir.
|
Özellik |
Sıkıştırma Kalıplama |
Enjeksiyon Kalıplama |
|
Döngü süresi |
2–4 saniye (çok hızlı) |
4–8 saniye (kavitasyona bağlıdır) |
|
Kavitasyon |
Sınırsız (döner) |
Makine kelepçesi tonajı ve merdane boyutuyla sınırlıdır |
|
Kapak tasarımı esnekliği |
Sınırlı (simetrik, basit şekiller) |
Yüksek (alttan kesmeler, hareketli menteşeler, astarlar) |
|
Ağırlık tutarlılığı |
Mükemmel (±%0,3) |
Valf kapısı kontrolü ile iyi (±%1) |
|
İlk takım yatırımı |
Çok yüksek (döner pres) |
Orta dereceli kavitasyon için daha düşük |
|
Malzeme israfı |
Minimal (koşucu yok) |
Sıcak yolluk ile sıfır olabilir |
|
En iyi uygulama |
Basit, yüksek hacimli su/CSD kapakları |
Astarlı, kurcalamaya dayanıklı bantlı karmaşık kapaklar |
Karar:Ultra yüksek hacimli, çok basit kapaklar (örneğin, 28 mm su kapakları) için sıkıştırmalı kalıplama baskındır. Ancak hassasiyet, kurcalamayı önleyici halkalar, astar entegrasyonu veya karmaşık geometri gerektiren çoğu kapak için yüksek kavitasyonlu kalıplarla enjeksiyon kalıplama tercih edilen seçimdir.
2. Kapak Kalıplarında Sıcak Yolluk Valf Kapısı Kontrolü
Yüksek kavitasyonlu kapaklı enjeksiyon kalıplarında sıcak yolluk kalptir. Geleneksel açık kapılar, çizilebilecek veya sızabilecek bir kapı izi bırakır. Valf kapakları çoğu içecek kapağı için gereklidir.
Valf kapıları nasıl çalışır:
Boşluk doldurulup paketlendikten sonra, pnömatik veya hidrolik olarak çalıştırılan bir pim, kapıyı kapatmak için ileri doğru hareket eder. Bu, eriyiği temiz bir şekilde keserek minimal bir tanık izi bırakır.
Yüksek kavitasyonlu kapak kalıpları için temel gereksinimler:
İpucu: İç astarlı kapaklar için (örneğin, meyve suyu kapakları için oksijen bariyerli astarlar), kalıntıları gizlemek amacıyla valf kapakları genellikle kapak boşluğunun (alt kapı) içine yerleştirilir.
3. Yüksek Hızlı Fırlatma: Mekanik ve Pnömatik Karşılaştırması4 saniyelik bir döngüde fırlatma son derece hızlı ve kesinlikle güvenilir olmalıdır. Kapak kalıplarında iki ana yöntem kullanılır:
Mekanik fırlatma (sıyırıcı plaka):
Yay yüklü bir sıyırma plakası çekirdeği çevreler. Kalıp açıldığında, sıyırma plakası göbeğe göre ileri doğru itilir ve kapak çıkarılır. Bu basit ve sağlamdır, ancak geri dönüş vuruşu saniyenin çok küçük bir kısmını ekler.
Pnömatik fırlatma (hava patlaması):
Basınçlı hava (3-6 bar) göbeğe yönlendirilerek kapak çıkarılır. Bu son derece hızlı ve hassastır ancak mükemmel çekirdek yalıtımı gerektirir ve gürültülü olabilir.
Yüksek kavitasyonlu kapak kalıpları için tipik uygulama:
Kapağı göbekten kaldırmak için kısa bir sıyırma plakası hareketini (2-3 mm) birleştirin ve ardından onu uzaklaştırmak için bir hava üfleme yapın. Sıyırıcı plaka, kapağın çekirdekten eşit şekilde kırılmasını sağlarken hava, kapağın sızdırmazlık yüzeyine dokunmadan fırlatmayı tamamlar.
Fırlatma zamanlaması:Sabit yarımla çarpışmayı önlemek için çıkarma vuruşu kalıp tamamen açıldıktan sonra gerçekleşmelidir. Gelişmiş kalıplarda hassas zamanlama için kamla çalıştırılan veya servo tahrikli sıyırma plakaları kullanılır.
4. Kapak Kalıpları için Soğutma Optimizasyonu
Soğutma çevrim süresinin %60-80'ini tüketir. Yüksek kavitasyonlu kapak kalıplarında verimli soğutma, 5 saniyeden kısa döngüler elde etmenin anahtarıdır.
Çekirdek soğutma:Çekirdek pimi genellikle en sıcak kısımdır. Çekirdekteki geleneksel düz soğutma kanalları verimsizdir.
Daha iyi yöntemler şunları içerir::Fıskiyeler (döner boru eklentileri): Soğutucu küçük bir borudan çekirdeğin tabanına doğru akar ve ısıyı çıkararak halka içinden geri döner.
Spiral soğutma uçları:Maksimum yüzey teması için spiral bir akış yolu oluşturan, çekirdek ek parçasına sarmal bir oluk işlenmiştir.
Konformal soğutma (3D baskılı uçlar): Karmaşık çekirdekler için, uyumlu kanallara sahip katmanlı olarak üretilen uçlar soğutma süresini %30-40 oranında azaltabilir.
Boşluk soğutma:Kavitenin yarısının da agresif soğutmaya ihtiyacı vardır. Kavite yüzeyine mümkün olduğu kadar yakın (1,5–2,5 mm mesafe) kabarcıklar veya düz kanallar kullanın.
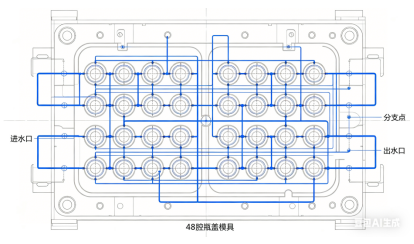
Soğutucu akışı:Tüm kanallarda türbülanslı akışın (Reynolds sayısı > 5.000) olmasını sağlayın. Basınç düşüşünü hesaplayın; 48 boşluklu bir kalıp, yüksek akış hızını korumak için paralel olarak birden fazla soğutma devresi gerektirebilir.
Soğutma devresi ayrımı:Uzun şapkalar için (örneğin spor şapkalar), orta kısmın üst ve alt kısımları için ayrı devreler ovalliği ortadan kaldırabilir.

5. Örnek Olay: 48 Gözlü Gazlı Meşrubat Kapak Kalıbı
Meydan okumak:Büyük bir içecek şirketinin 28 mm PCO 1881 CSD kapakları (gazlı alkolsüz içecekler) için bir kalıba ihtiyacı vardı. Hedef döngüsü: 4,2 saniye. Yıllık hacim: 80 milyon kapak. Malzeme: PP + %5 antistatik madde.
Tasarım yaklaşımı:
Denemeden sonraki sonuçlar:
Alınan dersler:Çekirdeklerdeki spiral soğutma ve sıralı valf geçişinin kombinasyonu anahtar rol oynadı. Müşteri daha sonra ikinci bir özdeş kalıp sipariş etti ve her ikisi de iki makinede yan yana çalışarak dakikada toplam 2.500 kapak üretti.
Yüksek hızlarda çalışan yüksek kavitasyonlu kalıplar sıkı bakım gerektirir:
Çözüm
Yüksek boşluklu, yüksek hızlı kapak kalıpları, enjeksiyonlu kalıplamanın sınırlarını zorlayan mühendislik harikalarıdır. Sıkıştırmayı mı yoksa enjeksiyonu mu seçeceğiniz hacminize, emisyon üst sınırı karmaşıklığına ve yatırım kapasitenize bağlıdır. Enjeksiyonla kalıplanmış kapaklar için başarı üç sütunda yatmaktadır:
48 boşluklu CSD kapaklı kalıp kutusu, uygun tasarım ve hassas üretimle enjeksiyon kalıplamanın hız açısından sıkıştırma kalıplamaya rakip olabileceğini ve aynı zamanda çok daha fazla tasarım esnekliği sunabileceğini gösteriyor.
Bir kalıp üreticisi olarak bu teknolojilerde uzmanlaşmak, sektörümüzün en zorlu ama ödüllendirici segmentlerinden biri olan yüksek hacimli kapama pazarının kapılarını açacaktır.
Telefon: +86-18957424655
mobil: +86-18957424655
E-posta: sale@taizhoumold.com
Adres:No.18 Shangxian Yolu, Beicheng Sanayi Bölgesi, Huangyan Bölgesi Taizhou Şehri, Zhejiang Eyaleti, Çin
Telif Hakkı © 2025 Taizhou Huangyan K-Show Plastik Kalıp Co., Ltd. Tüm hakları saklıdır.