Enjeksiyon kalıplama kusurları çoğu zaman sinir bozucudur. Bir parça çökmeler, çarpılmalar, yanma izleri veya kısa atışlarla çıktığında, birçok üretim yöneticisinin ilk tepkisi makine parametrelerini (sıcaklık, basınç, enjeksiyon hızı veya soğuma süresi) ayarlamaktır. Bu ayarlamalar bazen yardımcı olsa da, temel neden çoğunlukla daha derinlerde yatmaktadır: kalıbın kendisinde.
Deneyimli bir kalıp teknisyeni olarak, parametre ayarlama için haftalar harcanan sayısız vakaya tanık oldum, ancak gerçek suçlunun kalıp tasarımı olduğunu gördüm. Gerçek şu ki,iyi tasarlanmış bir kalıp, geniş bir işleme penceresine sahip olsa bile kaliteli parçalar üretebilir; Kötü tasarlanmış bir kalıp, makine ne kadar ince ayarlanmış olursa olsun asla tutarlı bir kalite üretemez.
Bu makale, yaygın enjeksiyon kalıplama kusurlarının kalıpla ilgili nedenlerine odaklanmaktadır. Bu ilişkileri anlamak, kalıp üreticilerinin ve enjeksiyon kalıpçılarının daha etkili bir şekilde işbirliği yapmasına, geçici düzeltmeler uygulamak yerine sorunları kaynağında ele almasına olanak tanır.
Neye benziyor: Kalıp boşluğu tamamen dolmamış; parça kenarları eksik veya yuvarlatılmış.
Küf ile ilgili nedenler:
Çözümler:
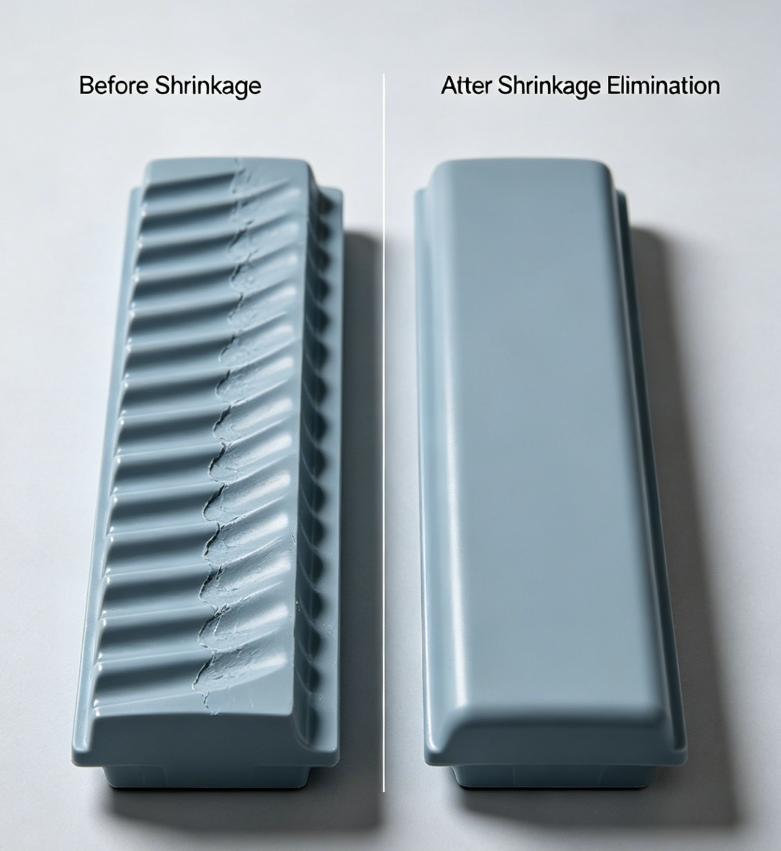
Neye benziyor: Tipik olarak kalın kaburgaların veya çıkıntıların üzerindeki yüzey çöküntüleri.
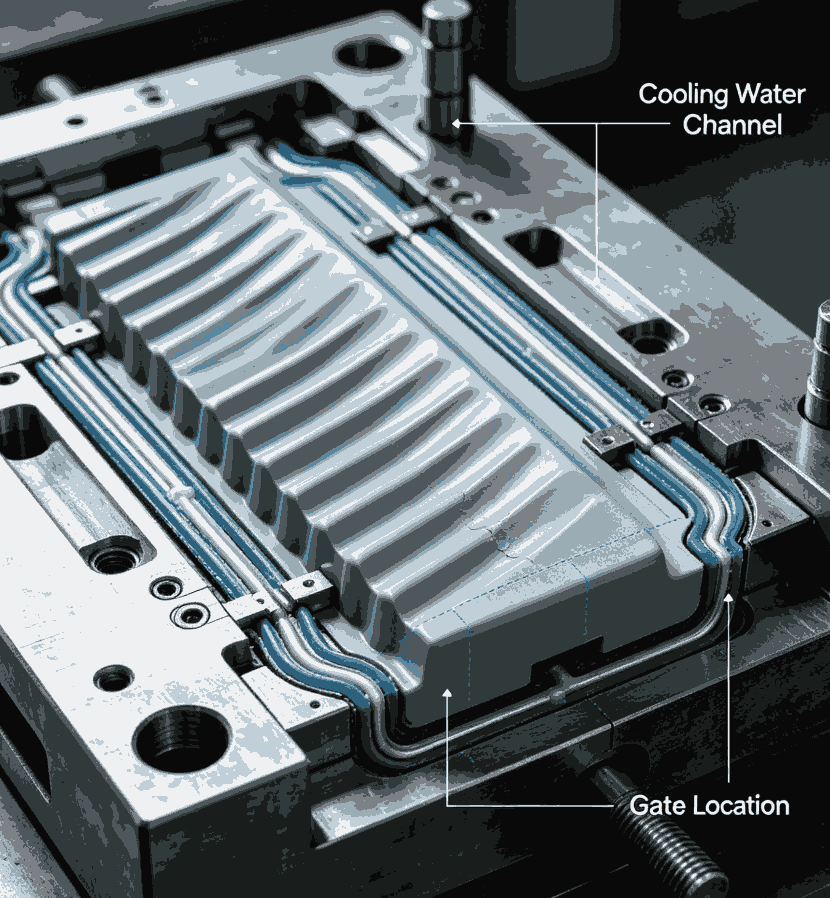
Küf ile ilgili nedenler:
Çözümler:

Neye benziyor:Parça, çıkarıldıktan sonra bükülmüş, eğilmiş veya dengesiz.
Küf ile ilgili nedenler:
Çözümler:
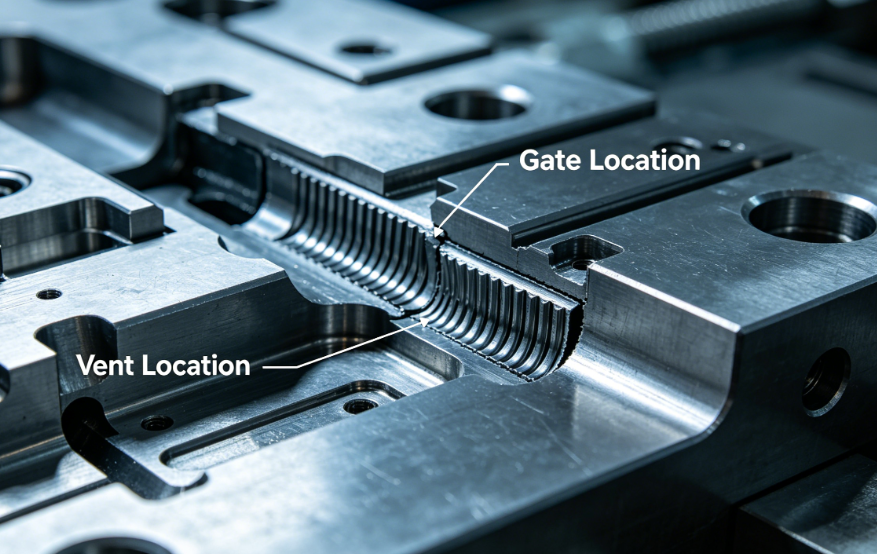
Neye benziyor:Genellikle akıntının sonunda veya derin kaburgalarda kahverengi veya siyah yanık izleri.
Küf ile ilgili nedenler:
Çözümler:
Neye benziyor:Ayırma hattındaki, ejektör pimi deliklerindeki veya kaydırıcı kapatma noktalarındaki fazla plastiği inceltin.
Küf ile ilgili nedenler:
Çözümler:
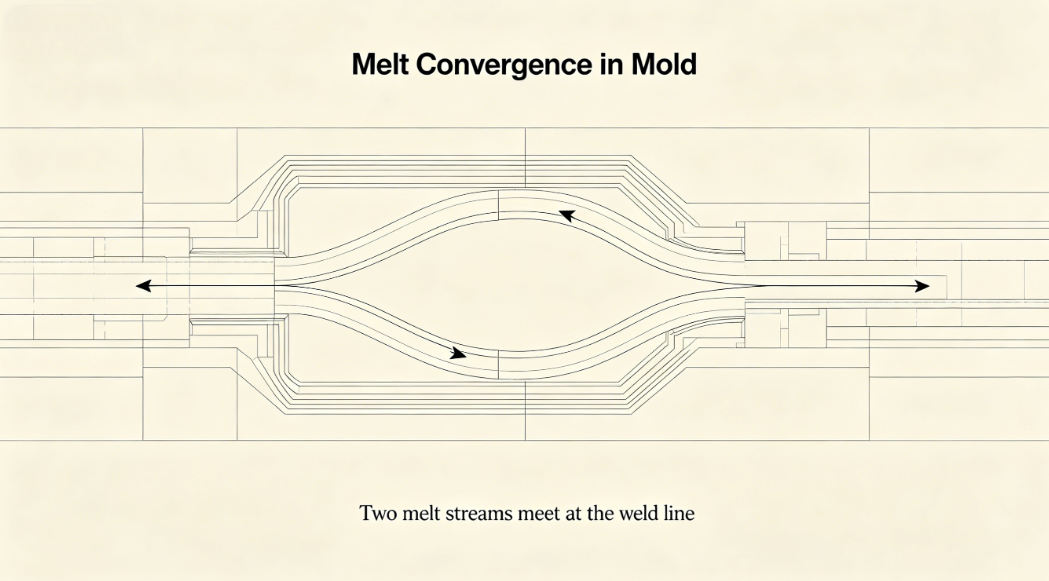
Neye benziyor:İki akış cephesinin buluştuğu görünür çizgiler; genellikle zayıflık eşlik eder.
Küf ile ilgili nedenler:
Çözümler:
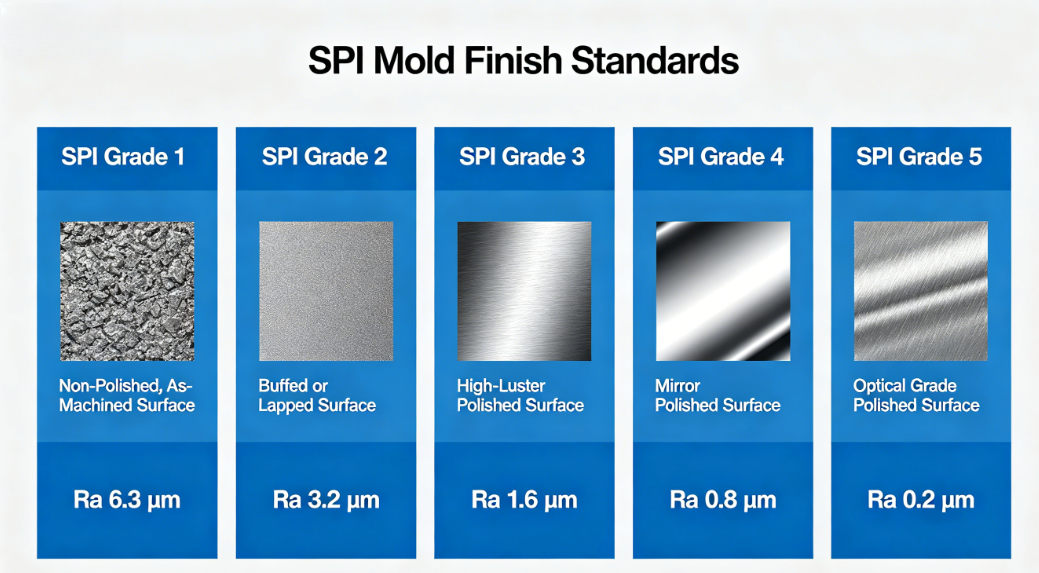
Neye benziyorlar:Parça yüzeyinde çizgiler, dalgalı desenler veya donuk alanlar.
Küf ile ilgili nedenler:
Çözümler:
Neye benziyor:İtici pimlerin parçaya temas ettiği yerde yükseltilmiş veya çökmüş işaretler.
Küf ile ilgili nedenler:
Çözümler:
32 gözlü bir kalem gövdesi kalıbı üreten bir müşteri, klips bağlantı alanında kalıcı eğrilme ve batma izlerinin olduğunu bildirdi. İki hafta süren ve hiçbir gelişme olmayan makine parametre ayarlamalarının ardından bir kalıp incelemesi gerçekleştirdik.
Bulgular:
Alınan aksiyonlar:
Sonuçlar:
Çarpılma %80 azaltıldı; lavabo izleri ortadan kaldırıldı. Üretim hurda oranı %12'den %2'ye düştü.
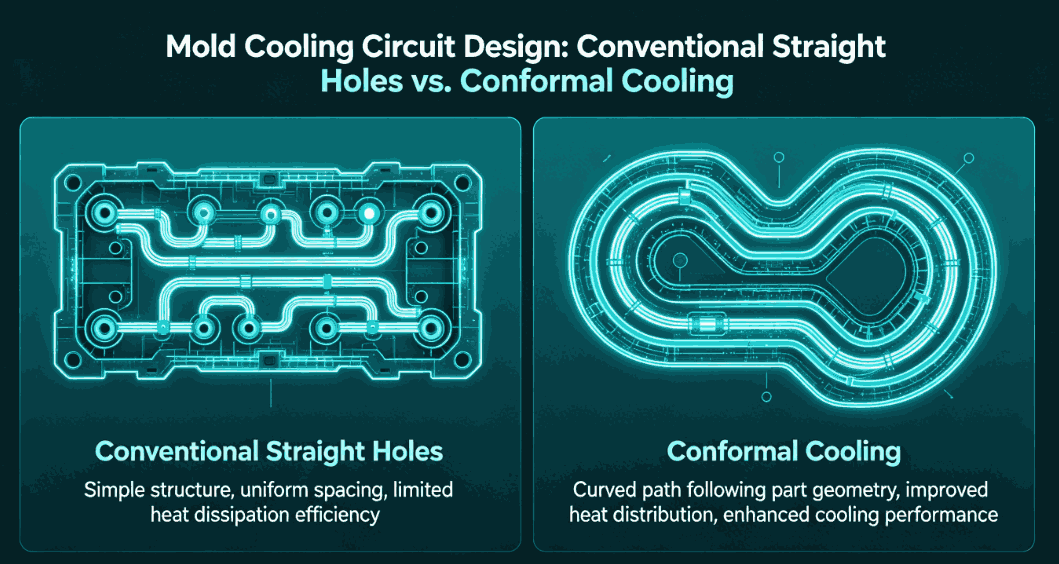
Enjeksiyon kalıplama kusurları ile kalıp arasındaki ilişki doğrudan ve çoğunlukla baskındır. Proses parametreleri bazen küçük kalıp sorunlarını telafi edebilse de temel çözüm, iyi kalıp tasarımında (uygun geçiş, dengeli soğutma, yeterli havalandırma, sağlam çıkarma ve doğru taslak açılarında) yatmaktadır.
Bir kalıp üreticisi olarak sorumluluğumuz, makineye uygun bir kalıp teslim etmenin ötesine uzanır. Bağışlayıcı, sağlam ve belirli malzeme ve parça geometrisi için optimize edilmiş kalıplar tasarlamalıyız. Enjeksiyon kalıpçıları için kalıpla ilgili bu nedenleri anlamak, daha etkili sorun giderme ve kalıp tedarikçileriyle daha iyi iletişim kurulmasını sağlar.
Kalıcı bir kusurla karşılaştığınızda, makinenin kontrollerine dokunmadan önce şunu sorun: Sebebi küf olabilir mi?
Telefon: +86-18957424655
mobil: +86-18957424655
E-posta: sale@taizhoumold.com
Adres:No.18 Shangxian Yolu, Beicheng Sanayi Bölgesi, Huangyan Bölgesi Taizhou Şehri, Zhejiang Eyaleti, Çin
Telif Hakkı © 2025 Taizhou Huangyan K-Show Plastik Kalıp Co., Ltd. Tüm hakları saklıdır.